Introduktion
Korrosion av inre rörledningar är en vanlig utmaning i industrier som transporterar olja, gas, vatten, kemikalier och andra industriella vätskor. Med tiden kan fukt, kemikalier, nötande partiklar och driftsförhållanden skada den inre rörytan, vilket kan minska livslängden och öka underhållskostnaderna.
Att applicera en lämplig skyddsbeläggning på innerväggen är ett effektivt sätt att förbättra korrosionsbeständigheten och skydda rörledningsinfrastrukturen. Beläggning av långa och smala rörledningar innebär dock praktiska utmaningar. Begränsat arbetsutrymme, ojämn materialfördelning, inkonsekvent beläggningstjocklek och svåra driftsförhållanden kan göra traditionell manuell sprutning mindre effektiv.
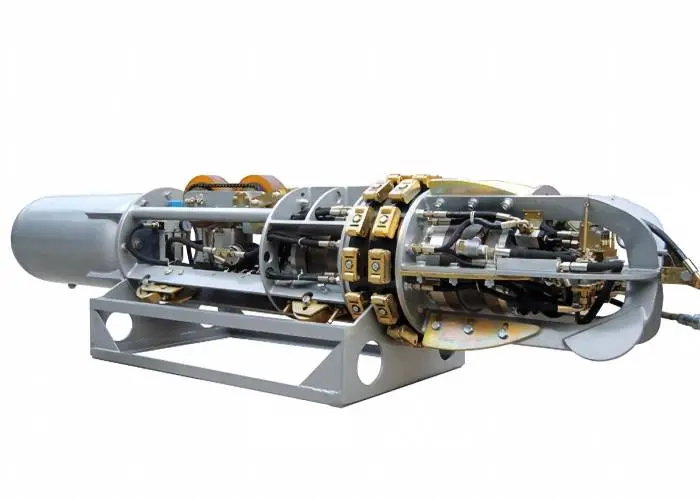
Eninvändig rörbeläggningsroboterbjuder ett automatiserat tillvägagångssätt för denna process. Genom att kombinera en rörlig mekanism, ett roterande spruthuvud och kontrollerad materialtillförsel kan denna utrustning hjälpa till att uppnå mer konsekventa interna beläggningsresultat.
Men hur väljer man rätt rörbeläggningsrobot för ett specifikt projekt? Svaret beror på flera tekniska faktorer, inte bara maskinens spruthastighet.

1. Varför är invändig rörbeläggning viktig?
Den inre ytan på en industriell rörledning kan utsättas för vatten, kemikalier, oljeprodukter, gaser och andra frätande ämnen. Utan lämpligt skydd kan korrosion gradvis påverka rörväggen och öka risken för läckage, underhållsavbrott och för tidigt utbyte.
Invändiga rörbeläggningar väljs vanligtvis utifrån det transporterade mediet, driftsmiljön och erforderlig serviceprestanda.
Typiska syften med invändig rörbeläggning inkluderar:
Korrosionsskydd: Creating a protective barrier between the pipe substrate and corrosive substances.
Ytskydd:Hjälper till att minska direkt exponering av rörväggen för aggressiva driftsmiljöer.
Underhåll av rörledningar:Stödja rehabilitering och skydd av befintliga rörledningssystem.
Hantering av livslängd:Hjälper till att bibehålla rörledningens tillstånd när beläggningssystemet är korrekt valt och applicerat.
Beläggningsmaterialet, ytbehandlingen, appliceringsmetoden och härdningsförhållandena påverkar alla det slutliga resultatet. En beläggningsrobot är en del av den övergripande beläggningsprocessen, snarare än en ersättning för korrekt materialval och ytbehandling.
2. Sex nyckelfaktorer vid val av en intern rörbeläggningsrobot
2.1 Kompatibilitet med rördiameter
Rördiametern är en av de första specifikationerna att kontrollera.
En beläggningsrobot måste vara lämplig för målrörledningens innerdiameter. Utrustning som är för stor kan inte komma in i röret, medan utrustning som inte är korrekt anpassad till röret kan ha svårt att bibehålla önskad sprutposition.
Innan du köper, bekräfta:
Minsta och maximala tillämpliga rörets innerdiameter
Om utrustningen kan rymma olika rörstorlekar
Om spruthuvudet och rörlig mekanism är lämpliga för rörstrukturen
Om skräddarsydda konfigurationer är tillgängliga för speciella projekt
Till exempel är SP300Ultra invändig rörbeläggningsrobot specificerad för rörinnerdiametrar från 300 mm till 1220 mm. Detta sortiment gör det lämpligt för en mängd olika rörledningsbeläggningsprojekt med medelstor och stor diameter.
2.2 Maximalt arbetsavstånd
Arbetsavståndet avgör hur långt utrustningen kan arbeta inuti en rörledning.
För långväga pipelineprojekt är denna specifikation särskilt viktig. En maskin med otillräckligt arbetsavstånd kan kräva ytterligare positionering eller omplacering av utrustning, vilket påverkar det övergripande arbetsflödet.
När du utvärderar arbetsavstånd, överväga:
Total rörledningslängd
Antal rörledningssektioner
Åtkomstpunkter och inspektionsöppningar
Kabel-, slang- och materialförsörjningsarrangemang
Om konfigurationer för utökade avstånd är tillgängliga
SP300Ultra har en listad maximal arbetslängd på 80 meter, med möjlighet till förlängning upp till 200 meter. Det faktiska avståndet som kan uppnås bör bekräftas i enlighet med projektets konfiguration och driftsförhållanden.


2.3 Beläggningstjocklekskrav
Olika rörledningstillämpningar kräver olika beläggningssystem och tjockleksspecifikationer.
Till exempel kan en skyddande beläggning som används i en allmän vattenledning ha andra krav än en kraftig beläggning som används i en industriell kemisk miljö.
En lämplig beläggningsrobot bör kunna stödja det erforderliga applikationsområdet.
Viktiga överväganden inkluderar:
Specificerad torrfilmtjocklek (DFT)
Beläggningsmaterialets viskositet
Antal beläggningspass
Erforderlig yttäckning
Krav på härdning och inspektion
SP300Ultra listar ett spraytjockleksområde på 50–1000 μm. Detta är utrustningens angivna användningsområde; den uppnåbara filmtjockleken och enhetligheten i ett verkligt projekt beror på beläggningsmaterialet, appliceringsinställningarna och driftsförhållandena.
2.4 Justerbar spruthastighet
Sprayhastigheten påverkar materialfördelningen och produktionseffektiviteten.
Om roboten rör sig för snabbt kan det hända att beläggningen inte når den önskade tjockleken. Om den rör sig för långsamt kan överflödigt material ansamlas i vissa områden, vilket kan orsaka ojämn täckning eller körningar.
Ett justerbart hastighetsområde ger operatörer mer flexibilitet när de arbetar med olika beläggningsmaterial och rörledningsförhållanden.
SP300Ultra ger en justerbar spruthastighet på 0,2–5 m/min. Operatörer kan välja lämpliga driftsinställningar enligt beläggningsspecifikationen och projektkraven.
Rätt hastighet bör fastställas genom materialförsök och beläggningsinspektion snarare än att förlita sig på en fast inställning för varje projekt.
2.5 Beläggningsmaterialkompatibilitet
Alla beläggningsmaterial har inte samma viskositet, härdningsegenskaper eller appliceringskrav.
Innan du väljer en rörbeläggningsmaskin, bekräfta att utrustningen är kompatibel med de material som planeras för projektet.
SP300Ultra-produktspecifikationerna visar kompatibilitet med flera beläggningstyper, inklusive:
Lösningsmedelsfria epoxibeläggningar
Högbyggda rostskyddsbeläggningar
Beläggningar av epoxistenkolstjära
Polyuretan (PU) beläggningar
8710 skyddande beläggningar
Fenoliska rostskyddsbeläggningar
Vinylester rostskyddsbeläggningar
Snabbtorkande emalj
Materialkompatibilitet ska alltid bekräftas med utrustningsleverantören och beläggningstillverkaren. Faktorer som viskositet, blandningsförhållande, brukstid, krav på munstycken och rengöringsprocedurer kan påverka den slutliga konfigurationen.
2.6 Automation och driftstyrning
Automatisering kan hjälpa till att minska repetitivt manuellt arbete och förbättra konsistensen under beläggning av rörledningar.
Beroende på maskinens konfiguration kan användbara funktioner vara:
Kontrollerad rörelse inuti rörledningen
Drift med roterande spruthuvud
Justerbar spruthastighet
Materialflödesjustering
Fjärrstyrd eller centraliserad drift
Samordnad kontroll av sprutning och rörelse
SP300Ultra-produktbeskrivningen identifierar PLC-baserad styrning och automatiserad drift som en del av sitt utrustningskoncept. Dess avancerade skräddarsydda konfiguration beskrivs som stöd för banplanering, rördiameteranpassning och enknapps start/stopp-funktioner.
Köpare bör bekräfta vilka automationsfunktioner som ingår i standardkonfigurationen och vilka som kräver anpassning.
3. Hur fungerar en intern rörbeläggningsrobot?
En invändig rörbeläggningsrobot kombinerar i allmänhet en mobil mekanism, en sprutenhet och ett materialförsörjningssystem.
SP300Ultra använder ett roterande spruthuvud och en kontrollerad bakåtgående sprutprocess.
Dess grundläggande arbetsprocess kan förstås i tre steg:


Steg 1: Förberedelse av rörledning och utrustning
Före drift bör rörledningen inspekteras och förberedas enligt kraven på beläggningssystemet. Operatören bekräftar rördiameter, arbetslängd, beläggningsmaterial och erforderlig filmtjocklek.
Utrustningen konfigureras sedan för applikationen.
Steg 2: Robotpositionering och sprutning
Roboten bär det roterande spruthuvudet in i rörledningen. Under drift levereras beläggningsmaterial till spruthuvudet medan utrustningen rör sig bakåt med en kontrollerad hastighet.
Det roterande sprayhuvudet fördelar beläggningen runt den inre rörytan. Att samordna sprayhuvudets rotation, materialleverans och robotrörelse hjälper till att uppnå mer konsekvent täckning.
Steg 3: Parameterjustering och beläggningsinspektion
Under driften kan materialflöde och spruthuvudets hastighet justeras enligt applikationskraven och utrustningskonfigurationen.
Efter sprutning bör beläggningen inspekteras med hjälp av relevanta projektprocedurer. Filmtjocklek, yttäckning, utseende och härdningsförhållanden bör utvärderas mot de specificerade beläggningskraven.
4. Var används invändiga rörbeläggningsrobotar?
Robotar för beläggning av inre rör kan stödja beläggningsoperationer inom flera industrisektorer.
-
Olje- och gasledningar
Olje- och gasledningar kräver lämpligt inre skydd beroende på det transporterade mediet och driftsmiljön. Automatiserad sprututrustning kan användas i tillämpliga rörledningsbeläggnings- och underhållsprojekt.
-
Kommunala vatten- och avloppssystem
Underjordiska dräneringsrör och kommunala rörledningssystem kan kräva skyddande beläggningar för att motstå korrosion och miljöexponering.
-
Petrokemiska anläggningar
Anläggningar för kemisk bearbetning innehåller ofta rörledningar, tankar och processutrustning som utsätts för krävande driftsförhållanden. Lämpliga invändiga beläggningar kan hjälpa till att skydda dessa ytor.
-
Skeppsbyggnad
Fartygsrörsystem, inklusive vissa ballastvattenrörledningar, kan kräva inre skyddande beläggningar som väljs efter serviceförhållanden.
-
Kraftgenerering
Rökgaskanaler, avsvavlingssystem och annan industriell utrustning kan kräva slitstarkt eller korrosionsbeständigt inre ytskydd.
Rätt beläggningsmaterial och appliceringsprocess måste bestämmas för varje specifik servicemiljö.
5. SP300Ultra: En invändig rörbeläggningslösning för medelstora och stora rörledningar
För projekt som kräver automatiserad intern sprutning är SP300Ultra designad för att hantera en rad olika rörledningsapplikationer med medelstor och stor diameter.
Dess listade specifikationer inkluderar:
| Parameter | SP300 Ultra Specifikation |
|---|---|
| Modell | SP300 Ultra |
| Tillämplig rörets innerdiameter | 300–1220 mm |
| Maximal arbetslängd | 80 m, utdragbar till 200 m |
| Spraytjockleksområde | 50–1000 μm |
| Sprayhastighet | 0,2–5 m/min |
| Strömförsörjning | 220V ±10 %, 50Hz |
| Lufttillförselkrav | 0.3 MPa |
| Maskinens vikt | 55 kg inklusive tillbehör |
6. Praktisk checklista innan du köper en rörbeläggningsrobot
En maskins tekniska specifikationer ska alltid utvärderas mot de faktiska projektkraven.
Innan du begär en offert, förbered följande information:
Rörets inre diameter:Ange minsta och maximala rörstorlekar.
Rörledningens längd:Bekräfta det nödvändiga arbetsavståndet.
Beläggningsmaterial:Identifiera beläggningstypen och relevant tekniskt datablad.
Erforderlig filmtjocklek:Ange målbeläggningens tjocklek.
Produktionskrav:Uppskatta den nödvändiga spruthastigheten eller den dagliga arbetsvolymen.
Ström- och luftförsörjning:Bekräfta tillgänglig strömkälla och tryckluftsförhållanden.
Projektmiljö:Förklara om arbetet kommer att utföras i en verkstad, på en byggarbetsplats eller under underhåll av rörledningar.
Anpassningskrav:Identifiera eventuella speciella krav på rördiameter, arbetsavstånd eller styrfunktioner.
Att tillhandahålla dessa detaljer hjälper leverantören att rekommendera en mer lämplig maskinkonfiguration och minskar risken för att välja utrustning som inte matchar projektet.
Letar du efter en invändig rörbeläggningsrobot för ditt nästa projekt?Kontakta vårt team med din rördiameter, rörledningslängd, beläggningsmaterial och erforderlig filmtjocklek för att diskutera en lämplig utrustningskonfiguration.